在摩托车制造领域,制动油管和燃油管路是关乎骑行安全的关键部件。油管与接头的连接质量,直接决定了制动系统的响应可靠性以及燃油系统的密封持久性。一旦焊缝出现泄漏或开裂,后果不堪设想。因此,选择一种稳定、可控、可复现的焊接工艺至关重要。
摩托车油管通常由铜管、钢管或不锈钢管与各类接头(如螺栓接头、快插接头)钎焊而成。这些管件具有以下特点:
管径小、壁厚薄:油管管径较小,壁厚较薄,传统火焰钎焊时热量控制稍有不当,极易造成管壁烧穿或接头过热变形。
焊点紧凑,结构精密:部分油管总成包含多个接头或多个弯曲段,焊点间距近,加热时相互干扰风险高。
清洁度要求严格:制动油管内残留的氧化物或焊渣可能导致制动液变质或堵塞ABS阀体,对焊接过程的洁净度要求很高。
批量大、品种多:不同车型的油管长度、接头形式各异,焊接设备需具备较好的换产灵活性。
传统手工火焰钎焊依赖操作者的熟练度,加热范围宽、质量波动大,已难以满足现代摩托车制造对一致性及洁净度的要求。
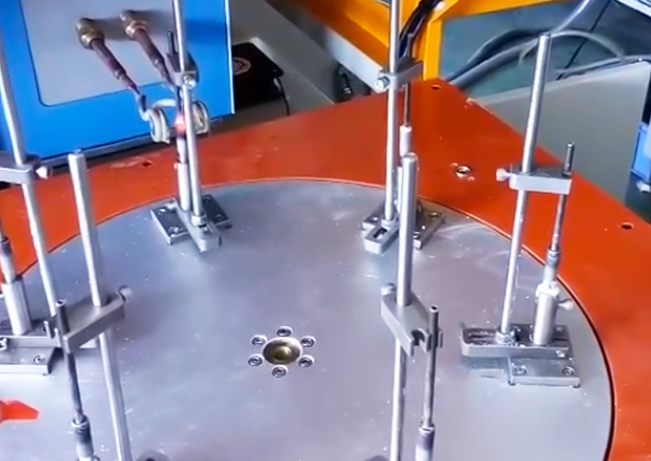
宏创高频针对摩托车油管的结构特点,开发了自动化钎焊专用设备。该专机将高频感应加热技术、多工位转台、自动定位夹具及氮气保护系统集成为一体,实现了油管接头钎焊的自动化作业。
精准的局部加热:专机采用高频感应加热,通过设计仿形感应线圈,将热量精确聚焦于接头搭接部位。周边管壁及相邻焊点基本不受热影响,有效避免了薄壁管的过热变形风险。
多工位连续作业:设备配置多工位转盘或直线输送系统,操作人员只需将油管组件放入定位夹具,转盘自动旋转将工件送至加热工位。感应加热系统按预设程序完成钎焊,完成后自动转出。操作人员可同时进行上下料,实现连续生产,节拍稳定。
数字化参数控制:设备采用微电脑控制系统,针对不同管径、壁厚、接头形式的油管,可预设多组加热功率与时间参数,并存储为工艺配方。换产时更换感应线圈和定位夹具,一键调用对应参数即可,确保不同批次产品焊接效果高度一致。
氮气保护,焊缝清洁:专机集成氮气保护系统,在加热区域形成局部惰性气氛,有效防止铜管或不锈钢管高温氧化。焊后焊缝表面光洁,氧化物残留极少,无需酸洗即可进入下一道工序,从源头降低了杂质进入制动系统的风险。
摩托车油管规格繁多,长度、弯曲角度、接头类型变化多样。宏创高频的自动化钎焊专机通过更换定制感应线圈和定位夹具,可快速适配不同规格的油管焊接需求。对于批量较大的标准件,设备可实现全自动连续生产;对于多品种小批量订单,快速换产设计也提供了较好的灵活性。
采用自动化钎焊专机,企业可获得以下收益:
焊接质量稳定:消除了人工操作的不确定性,每根油管的加热条件一致,焊缝饱满、气密性好;
降低技能依赖:普通操作人员经过简单培训即可上岗,无需依赖高级焊工;
改善作业环境:无明火、无废气、无噪音,车间环境更加清洁安全;
便于质量追溯:控制系统可记录生产数据,便于工艺管理和质量回溯。
摩托车油管的焊接质量,关乎每一位骑手的生命安全。宏创高频自动化钎焊专机以精准可控的感应加热技术为核心,结合多工位自动化设计,为摩托车油管制造企业提供了一套稳定、高效的解决方案。从每一根油管做起,让焊接更精密,让骑行更安全。